Bucle abierto vs bucle cerrado: lo que los profesionales de impresión y embalaje necesitan saber
En este artículo le explicaremos bucle abierto vs bucle cerrado:
- Qué significan realmente el control de «bucle abierto» y «bucle cerrado» en un entorno de impresión
- Las principales ventajas y desventajas de bucle abierto vs bucle cerrado
- Cómo se construye un sistema de bucle cerrado y por qué resulta rentable
- Orientación sobre cuándo su taller debería pasar de bucle abierto a bucle cerrado (y cómo hacerlo).
¿Qué es «bucle abierto» y «bucle cerrado» en el control del color de impresión?
Definición de los términos
Comencemos definiendo los dos enfoques en términos sencillos:
- Bucle abierto (o «control de bucle abierto» / «control de proceso de color de bucle abierto»): En esta configuración, existe un sistema de medición (por ejemplo, un escáner o espectrofotómetro mide la hoja impresa) y se recopilan los datos, pero las acciones correctivas no se implementan automáticamente por el sistema de control de la prensa. El operario revisa los datos y luego ajusta manualmente las llaves de tinta u otros controles de la prensa en respuesta. En un bucle abierto, el flujo de datos se interrumpe.
- Bucle cerrado (o «control de bucle cerrado» / «control de proceso de color de bucle cerrado»): En este escenario, el sistema de medición se conecta directamente al sistema de control de la prensa (zonas de tinta, consola, etc.). El flujo de trabajo se convierte en un «circuito de control» continuo mediante el cual el sistema calcula comandos correctivos y los envía a la prensa de forma automática o con una intervención mínima del operario. En esencia, el bucle de control del color está cerrado y es continuo.
En resumen: bucle abierto = medir → ajuste del operario; bucle cerrado = medir → ajuste del sistema (o confirmación del operario).
Por qué importa bucle abierto versus bucle cerrado en impresión
¿Por qué es tan significativa esta diferencia? Porque la capacidad de monitorizar continuamente, ajustar en tiempo real y corregir automáticamente marca una gran diferencia en el desperdicio de la sala de prensas, el tiempo hasta alcanzar el color, la variación de consistencia entre turnos, la estabilidad de la prensa y el cumplimiento de marca.
Bucle abierto vs bucle cerrado: comparación clave para profesionales de impresión
A continuación se presenta una comparación lado a lado de los dos modelos para ayudar a los responsables de sala de prensas, ingenieros de planta y especialistas en color a evaluar su situación.
| Característica | Bucle abierto | Bucle cerrado |
| Flujo de datos | Interrumpido: se realizan mediciones, luego el operario actúa manualmente | Continuo: medición → software → ajuste de control de tinta/prensa |
| Intervención del operario | Alta: el operario debe ajustar las llaves de tinta | Baja a media: el sistema ejecuta los ajustes; el operario puede anular
|
| Preparación | Más lenta: pasos manuales, extracción de muestras, paradas e inicios | Más rápida: las correcciones automatizadas reducen el tiempo de preparación y menos paradas manuales |
| Desperdicio / hojas fuera de color | Mayor riesgo: los tiempos de reacción manual permiten más rechazos, tiradas incorrectas | Menor riesgo: la respuesta más rápida mantiene el color en el objetivo durante toda la tirada |
| Consistencia entre turnos/prensas | Más variable: depende de la habilidad del operario, el momento | Más consistente: el sistema gestiona los ajustes de forma uniforme |
| Dependencia de habilidades | Mayor: depende de operarios de prensa experimentados para interpretar y actuar | Menor: la automatización reduce la dependencia del conocimiento «tribal» de los operarios |
| Inversión y complejidad de implementación | Menor coste, despliegue más rápido | Mayor coste/complejidad pero mayor ROI con el tiempo |
| Más adecuado para | Tiradas de menor volumen, tolerancias de color menos críticas, presupuesto ajustado | Alto volumen, trabajos críticos en color, embalaje, donde el desperdicio y la consistencia son preocupaciones importantes |
Por qué muchas imprentas comienzan con bucle abierto
Muchos talleres de impresión comienzan con bucle abierto porque ofrece ganancias significativas en monitorización del color y captura de datos, sin el coste completo o la interrupción de un despliegue de bucle cerrado. Por ejemplo, una solución podría utilizar escaneo automatizado + software que proporciona sugerencias de llaves de tinta, pero el operario aún presiona las llaves manualmente. Eso es un paso importante desde el control puramente manual.
Techkon describe este camino a través de su software ExPresso en modo «bucle abierto»: Utilícelo con el software Techkon ExPresso para una solución de control de calidad de sala de prensas de bucle abierto rentable y fácil de configurar y utilizar para offset.
Por qué el bucle cerrado es cada vez más el estándar
A medida que los propietarios de marcas exigen tolerancias de impresión más estrictas, la variabilidad del sustrato (especialmente en embalaje) aumenta y las habilidades laborales se vuelven más escasas, el control de bucle cerrado se convierte en un activo estratégico. Los beneficios van más allá del color: reducción del tiempo de inactividad, preparación más corta, menos paradas de prensa, menos desperdicio de hojas, salida más consistente, mejor satisfacción del cliente y, en última instancia, márgenes más saludables.
De hecho, añadir un sistema de control de color de bucle cerrado es a menudo la mejor y más efectiva forma de dar nueva vida a una prensa offset antigua. El resultado es una automatización que disminuye los tiempos de preparación de trabajos… y aumenta la consistencia del color en tiradas de prensa individuales, a lo largo del tiempo e incluso en múltiples prensas o diferentes turnos de operarios de prensa.
Cómo funciona un sistema de bucle cerrado: explicación del flujo de trabajo
Para los profesionales de embalaje e impresión que desean comprender los aspectos técnicos de cómo funciona un sistema de bucle cerrado (y por qué ofrece tanto valor), aquí se presenta un desglose de los componentes clave y el flujo de trabajo.
1. Conversión de archivos (etapa de preimpresión)
El proceso de bucle cerrado a menudo comienza en preimpresión: junto con el archivo de alta resolución para la fabricación de planchas, se genera una versión de menor resolución (CIP3/CIP4 o TIFF de 1 bit) para el sistema de bucle cerrado. Este archivo se convierte mediante un proceso de «carpeta activa» en un formato utilizable por el PC de la prensa. La conversión fusiona datos de imagen con metadatos específicos de la prensa (llaves de tinta, tamaño de hoja, etc.).
2. Preajuste de tinta
Una vez que el trabajo está listo, el sistema utiliza un «DPI» (interfaz directa de prensa) u otra conexión para comunicarse con la consola de la prensa. El software (p. ej., Techkon PressLink) recopila información sobre el sustrato, los parámetros del trabajo y los objetivos (valores Lab, densidad, G7) y calcula las posiciones iniciales de las llaves de tinta y el barrido. El operario confirma en la consola y la prensa se preajusta para comenzar muy cerca del objetivo.
3. Escaneo / medición
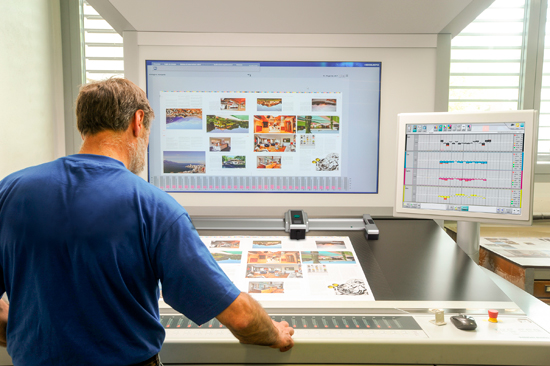
Una vez que las hojas comienzan a imprimirse, el escáner (por ejemplo, el SpectroDrive de Techkon) toma una hoja, escanea automáticamente a través de las zonas de tinta y devuelve datos de medición que incluyen densidad, TVI, delta E, ganancia de punto, balance de grises, etc. Estos datos se introducen en el software del sistema. (En modo de bucle abierto, el operario actuaría entonces; en bucle cerrado, el sistema pasa al paso 4).
4. Ajuste automatizado de bucle cerrado
Aquí es donde se «cierra» el bucle: el software toma los datos del escaneo, compara el valor real frente al objetivo, calcula con precisión qué llaves de tinta abrir o cerrar (y en qué medida) y envía esos comandos de vuelta a la consola de la prensa. Según la configuración, esto puede ocurrir automáticamente (la prensa cambia las llaves de tinta sin más acción del operario) o manualmente (el operario revisa y confirma).
5. Optimización / mejora continua
Después de algunos trabajos, el sistema es capaz de aprender las características de la prensa con el tiempo, evaluando datos de preajuste de tinta, escaneos iniciales, posiciones finales de las llaves de tinta y optimizando el perfil para que los trabajos futuros converjan más rápido (la eficiencia inicial podría, por ejemplo, comenzar en ~70 % en la primera tirada, luego ~90 % en trabajos posteriores una vez optimizado). Con el tiempo, el sistema se adapta a la deriva de la prensa, cambios de sustrato, curvas de tinta, etc.
Por qué importa cada paso
- La preimpresión y el preajuste de tinta reducen el tiempo de preparación y le acercan al objetivo antes de comenzar a imprimir.
- El escaneo / medición proporciona retroalimentación precisa en tiempo real en lugar de depender de hojas de muestra y estimación o conjeturas del operario.
- Los ajustes automatizados garantizan una corrección más rápida, menos tiradas incorrectas, menos desperdicio y menos dependencia de la habilidad del operario.
- La optimización garantiza la mejora continua y un ROI real: reducción del desperdicio, reducción de paradas y mejora de la consistencia.
El caso de negocio: por qué «bucle abierto vs bucle cerrado» no es solo un debate técnico
Desde la perspectiva de un responsable de sala de prensas o un fabricante de equipos originales de embalaje, comparar bucle abierto vs bucle cerrado no es solo académico: se trata de tiempo, desperdicio, consistencia, beneficio y satisfacción del cliente. Así es como:
Tiempo de preparación y entrega de trabajos
Cuando cada minuto de tiempo de prensa cuesta dinero (tinta, sustrato, mano de obra, gastos generales), reducir la preparación se convierte en una ventaja competitiva. Los sistemas de bucle cerrado ofrecen una convergencia de color más rápida que los enfoques manuales o de bucle abierto.
Reducción de desperdicio
Hojas en blanco, hojas impresas fuera de color, hojas adicionales, reimpresiones: todo suma. Los sistemas manuales están costando a las imprentas de todo el mundo millones de dólares en material desperdiciado, productividad perdida y beneficios. El control de bucle cerrado minimiza esos costes.
Dotación de personal y dependencias de habilidades
Los operarios de prensa cualificados son un recurso en declive en muchas plantas. Cuando depende de la corrección manual, o incluso de bucle abierto donde los operarios interpretan datos y actúan, está más expuesto a la variabilidad y las restricciones laborales. El bucle cerrado automatiza más de la cadena de decisión y estandariza la salida de turno a turno y de operario a operario.
Cumplimiento de marca y consistencia
Para los talleres de impresión que sirven a grandes marcas, aplicaciones de embalaje u offset comercial de tiradas largas, la consistencia no es negociable. El control de color de bucle cerrado garantiza que los objetivos como densidad, ganancia de punto, balance de grises o alineación G7 se mantengan automáticamente, no solo a intervalos establecidos. Eso ayuda a cumplir las promesas de marca y reducir los rechazos de clientes.
ROI y valor subyacente
Si bien los sistemas de bucle cerrado requieren una inversión inicial más alta frente al bucle abierto (o manual), el valor retorna mediante la reducción del tiempo de inactividad, menos errores, inicios de prensa más rápidos y calidad de color elevada. Para muchas imprentas, eso significa márgenes mejorados y menos trabajos perdidos por fallos de calidad.